Xülasə:Termoelektrik soyutma texnologiyası mikroelektronika, optik rabitə və tibbi cihazlarda istilik idarəetməsi üçün əvəzsiz hala gəldi. Bununla belə, hər hansı bir TEC modulunun performans tavanı son nəticədə onun materialı ilə müəyyən edilir. Bu məqalə səbəbini araşdırırEkstrüzyonlu Termoelektrik Materiallaronların sıx teksturalı mikrostrukturuna, gücləndirilmiş mexaniki gücünə və 0,2 mm-ə qədər çip qalınlığını dəstəkləmək üçün kritik qabiliyyətinə diqqət yetirərək, ənənəvi zona ərimə külçələrinə üstün alternativ kimi ortaya çıxdı. İstehsal proseslərinin müqayisəli təhlili, mexaniki xüsusiyyət məlumatları və tətbiq nümunələri vasitəsilə müzakirə ekstruziya texnologiyasının termoelektrik səmərəlilik və mexaniki möhkəmlik arasında uzun müddət davam edən qarşılıqlı əlaqəni necə bağladığını nümayiş etdirir.
- Ekstrüzyonlu termoelektrik materialları zona ərimə alternativlərindən nə ilə fərqləndirir?
- Ekstruziya Prosesi Sıx Teksturalı Strukturu Necə Yaradır?
- Niyə Mexanik Xüsusiyyətlər TEC Modulunun Minimum Ölçüsü Müəyyən edir
- 0,2 mm eşik: Ultra nazik çip istehsalına imkan verir
- Ekstrüzyonlu termoelektrik materialları tələb edən proqramlar
- Külçədən Modula: İstehsal qabiliyyəti və keyfiyyətə nəzarət
- Tez-tez verilən suallar
Ekstrüzyonlu termoelektrik materialları zona ərimə alternativlərindən nə ilə fərqləndirir?
Ekstruziya və zona əriməsi arasında seçim yalnız istehsal üstünlükləri məsələsi deyil. O, termoelektrik soyuducular üçün bütün aşağı axın istehsal iş prosesini müəyyən edir - külçələrin vaflilərə necə dilimləndiyindən, bu vaflilərin nə qədər incə üyüdülməsinə qədər, nə qədərinin kəsilmə mərhələsindən qırılmadan sağ qalmasına qədər.
Zona əriməsi çoxdan yüksək təmizlik Bi₂Te₃ əsaslı monokristalların istehsalı üçün etalon olmuşdur. İstiqamətli bərkimə prosesi taxılları böyümə oxu boyunca düzləşdirir və əla daşıyıcı hərəkətlilik təmin edir. Bununla belə, məhz bu uyğunlaşma struktur zəifliyi yaradır. Bi₂Te₃ kristalları bazal müstəvidə asanlıqla parçalanır, bu o deməkdir ki, kəsmə, incəlmə və yığma zamanı material qırılmaya və təbəqələşməyə meyllidir – xüsusən hədəf qalınlığı 0,5 mm-dən aşağı düşdükdə.
Ekstruziya emalı əsaslı şəkildə fərqli bir yol alır. Mexanik alaşımlı və ya əvvəlcədən preslənmiş tozlardan başlayaraq, material ağır plastik deformasiyaya məruz qalaraq yüksək temperaturda bir kalıp vasitəsilə məcbur edilir. Bu deformasiya sadəcə olaraq materialı formalaşdırmır; daxili taxıl arxitekturasını yenidən qurur. Nəticə idarə olunan kristalloqrafik teksturaya malik sıx, incə dənəli gövdədir – o, Bi₂Te₃-nin anizotrop nəqliyyat üstünlüklərini saxlayaraq mexaniki bütövlüyü kəskin surətdə yaxşılaşdırır.
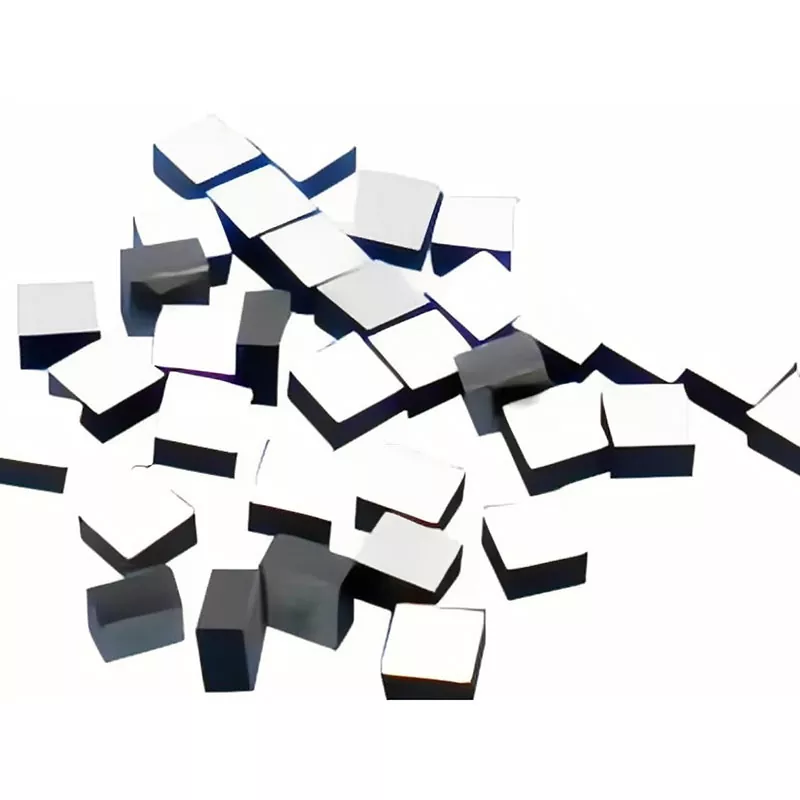
Praktiki nəticə əhəmiyyətlidir. Zonada əridilmiş külçələr ayaq hündürlüyü 1,0-1,5 mm olan standart TEC modullarında məqbul performans göstərə bildiyi halda, ekstruziya ilə istehsal olunan materiallar əvvəllər praktiki olmayan modul arxitekturalarına qapı açır: ayaq hündürlüyü 0,2 mm olan mikro-TEC-lər, hər bir elementar ölçüdə dəqiqlik tələb edən çoxmərhələli kaskadlar, sərinlik və uyğunluq tələb edir. fotonik cihazlar üçün.
Ekstruziya Prosesi Sıx Teksturalı Strukturu Necə Yaradır?
Ekstruziya zamanı mikrostruktur transformasiyanı başa düşmək bu materialların aşağı axın emalında niyə fərqli davrandığını başa düşmək üçün vacibdir. Mexanizm dinamik yenidən kristallaşmaya əsaslanır - material hələ də deformasiyaya məruz qalarkən taxılların nüvələşdiyi və yenidən böyüdüyü bir prosesdir.
Plastik Deformasiya Yoluyla Taxılın Təmizlənməsi
İsti ekstruziya zamanı iş parçası kalıpdan keçərkən güclü kəsilmə gərginliyi yaşayır. Bu gərginlik enerjisi orijinal qaba taxıl strukturunu təmizlənmiş, bərabər oxlu və ya bir qədər uzanmış taxıl şəbəkəsi ilə əvəz edərək dinamik yenidən kristallaşmaya təkan verir. İsti ekstruziya ilə hazırlanmış p-tipli Bi₂Te₃ əsaslı birləşmələr üzərində aparılan tədqiqatlar göstərdi ki, ekstruziya sürəti yenidən kristallaşma və taxıl böyüməsi arasındakı tarazlığı birbaşa idarə edir. Nəzarət olunan 1,0 mm/dəq sürətdə, aşağı bucaqlı taxıl sərhədlərinin yüksək sıxlığı ilə müşayiət olunan 1,53 μm-ə qədər incə orta taxıl ölçülərinə nail olmaq olar.
Bu aşağı bucaqlı sərhədlər kritikdir. Yük daşıyıcılarını səpələyən və elektrik keçiriciliyini pisləşdirən yüksək bucaqlı sərhədlərdən fərqli olaraq, aşağı bucaqlı sərhədlər fononların səpilməsinə kömək etməklə daşıyıcının hərəkətliliyini qoruyur və bununla da şəbəkənin istilik keçiriciliyini boğur. Bu ikili funksiya ekstrüde edilmiş materiallara əhəmiyyətli mexaniki güc qazanarkən, zonada əridilmiş həmkarları ilə rəqabət aparan termoelektrik performansını saxlamağa imkan verir.
Teksturaya Nəzarət və Anizotropiya İdarəetmə
Bi₂Te₃ laylı materialdır və onun termoelektrik xassələri güclü anizotropikdir. Təyyarədaxili istiqamət (c oxuna perpendikulyar) çarpaz müstəvi istiqamətdən daha yüksək daşıyıcı hərəkətlilik nümayiş etdirir. Ekstruziya emalı bu anizotropiyadan istifadə edərək c oxunu üstünlüklə ekstruziya istiqaməti boyunca uyğunlaşdıraraq lif toxuması kimi tanınan şeyi yaradır.
Teksturanın dərəcəsi 0 (təsadüfi) ilə 1 (mükəmməl uyğunlaşdırılmış) arasında dəyişən F oriyentasiya faktoru ilə ölçülür. Ekstruziya temperaturu və sürətinə diqqətlə nəzarət etməklə p tipli materiallarda 0,28-0,41 F qiymətlərinə nail olunmuşdur. N-tipli Bi₂Te₃ üçün, ekstruziya istiqamətini ilkin təyyarədaxili teksturaya uyğunlaşdırmaq, faktura dərəcəsini ən azı iki dəfə artıraraq, otaq temperaturunda daşıyıcının 263 sm²V⁻¹s⁻¹ hərəkətliliyini və 47,3 μWsm⁻¹¹K-yə yaxınlaşan güc faktorlarını təmin etdiyi göstərilmişdir.
Daxili strukturların müqayisəsi
| Müqayisə maddəsi | Ekstrüde Bi₂Te₃-Sb₂Te₃ Materialları | Ənənəvi zona ərimə materialları |
|---|---|---|
| Daxili quruluş | Sıx teksturalı quruluş | İstiqamətli kristal quruluşu |
| Mexanik emal | Kəsmə və incəlmə zamanı daha yüksək müqavimət | Parçalanma ilə əlaqəli qüsurlara daha həssasdır |
| İncə çip istehsalı | 0,2 mm nazik TEC komponentlərini dəstəkləyir | Ultra nazik emal üçün daha çətindir |
| Material uyğunluğu | Nəzarət olunan tekstura vahidliyi | Kristal böyümə şəraitindən asılıdır |
| Proqramlar | Micro TEC, çox mərhələli TEC, dəqiq soyutma | Ənənəvi TEC tətbiqləri |
Niyə Mexanik Xüsusiyyətlər TEC Modulunun Minimum Ölçüsü Müəyyən edir
Termoelektrik soyuducu dizaynında sadə bir əlaqə modulun nə qədər kiçik ola biləcəyini idarə edir: minimum ayaq hündürlüyü materialın mexaniki gücü ilə məhdudlaşır. Kesiti sahəsinə görə çox nazik olan termoelektrik ayaq lehimləmə, kəsmə və ya termal dövriyyə zamanı qırılacaq. Bu nəzəri narahatlıq deyil - bu, TEC-in miniatürləşdirilməsində əsas darboğazdır.
Ekstruziya prosesi birbaşa bu məhdudiyyəti həll edir. Taxıl ölçüsünü dəqiqləşdirmək və yüksək sıxlıqlı dislokasiyaları tətbiq etməklə, ekstruziya zonada əridilmiş materialla müqayisədə həm sıxılma, həm də kəsmə gücünü əhəmiyyətli dərəcədə artırır.
N-tipi və P-tipi mexaniki xassə profilləri
| Mexanik Mülkiyyət | N-tipli material | P-tipli material |
|---|---|---|
| Sıxılma Gücü (MPa) | 54.0 | 66.0 |
| Kəsmə Gücü (MPa) | 16.0 | 21.0 |
| Gəncin Modulu (GPa) | 47.0 | 42.0 |
| Poisson nisbəti | 0.30 | 0.30 |
Bu dəyərlər adətən nazik çiplərin işlənməsi üçün tələb olunanlar üzərində əhəmiyyətli marjı təmsil edir. Kontekst üçün isti ekstrüde edilmiş p-tipli Bi₂Te₃ əsaslı birləşmələr ekstruziya şəraitindən asılı olaraq 189–226 MPa-a çatan sıxılma gücü və 126–139 MPa əyilmə gücü ilə bildirilmişdir. Bu təkmilləşdirilmiş xüsusiyyətlər 100 × 100 × 200 μm³ kimi kiçik ölçülü mikrohissəciklərin qırılmadan kəsilməsini mümkün edir.
Termal Velosiped Etibarlılığı
Mexanik güc, həmçinin istilik dövriyyəsi altında uzunmüddətli etibarlılığı idarə edir. TEC modulu işləyərkən, termoelektrik ayaqları təkrar isitmə və soyutma dövrlərini yaşayır. Taxıl sərhədləri mikro çatların nüvələşə və yayıla biləcəyi zəif nöqtələr kimi çıxış edir. Ekstruziya nəticəsində yaranan incə dənəli, sıx bağlanmış quruluş, istilik gərginliklərini zonada ərimiş materialın parçalanmaya meylli kristal quruluşundan daha vahid şəkildə paylayır və tsiklik yorğunluğa qarşı müqaviməti artırır.
0,2 mm eşik: Ultra nazik çip istehsalına imkan verir
Termoelektrik materialı 0,2 mm qalınlığa qədər emal etmək qabiliyyəti sadəcə istehsal marağı deyil - bu, yeni nəsil yığcam soyutma cihazlarının arxasında duran imkan verən texnologiyadır. Bu qalınlıqda termoelektrik ayaq tipik element həndəsələri üçün 1:1-ə yaxınlaşan hündürlük-enlik nisbətinə malikdir, yəni montaj zamanı struktur yükü əyilmə deyil, əsasən sıxıcı olur.
Üç amil ekstruziyanı bu qalınlıq rejiminə imkan verən proses edir.
Azaldılmış Yarılma Həssaslığı
Zonada ərimiş Bi₂Te₃ bazal müstəvidə asanlıqla parçalanır. Vafli təqribən 0,5 mm-dən aşağı nazikləşdirildikdə, hətta kiçik işləmə stressləri bütün element boyunca yayılan parçalanma çatlarına səbəb ola bilər. Ekstruziya prosesi çatların yayılmasına mane olan yanlış istiqamətlənmiş taxıllar və aşağı bucaqlı sərhədlər təqdim edərək bu parçalanma yolunu pozur. Nəticə, fəlakətli sınıq olmadan kəsmə, yığıb yerləşdirmə və lehimləmə zamanı mexaniki sui-istifadəyə dözə bilən materialdır.
Davamlı küplər üçün idarə olunan tekstura
Çox elementli TEC modullarında hər ayaq demək olar ki, eyni elektrik və istilik xüsusiyyətlərinə malik olmalıdır. Doku oriyentasiyası elementdən elementə dəyişirsə, modulun soyutma performansı gözlənilməz olur. Ekstruziya uzunluğu boyunca vahid teksturaya malik külçələr istehsal edir, eyni külçə daxilində müxtəlif mövqelərdən kəsilmiş elementlərin ardıcıl xassələr nümayiş etdirməsini təmin edir. Bu ardıcıllıq yüzlərlə elementin istilik balansında işləməli olduğu çoxmərhələli TEC konfiqurasiyalarında xüsusilə vacibdir.
Emal Avadanlığının Uyğunluğu
Ekstruziya edilmiş materialın mexaniki gücü aşağı axın avadanlığının seçiminə də təsir göstərir. Material qırılmağa müqavimət göstərdiyi üçün istehsalçılar vafli və dilimləmə zamanı emal vaxtını və maya dəyərini azaldaraq daha yüksək yem sürətlərindən istifadə edə bilərlər. Eynilə, avtomatlaşdırılmış seçmə və yerləşdirmə sistemləri daha az qırılma riski olan daha incə elementləri idarə edə bilər və daha yüksək məhsuldarlığa malik montaj xətlərinə imkan verir.
Ekstrüzyonlu termoelektrik materialları tələb edən proqramlar
Ekstrüzyonun texniki üstünlükləri nazik, etibarlı termoelektrik elementlərin vacib olduğu bir neçə tətbiq sahələrində nəzərəçarpacaq faydalara çevrilir.
Optik Əlaqə və Lazer Diod Soyutma
Optik ötürücülər və lazer diodları temperatura son dərəcə həssasdırlar. Dalğa uzunluğunun sürüşməsi, azaldılmış çıxış gücü və sürətlənmiş deqradasiya bütün bunlar qeyri-adekvat istilik nəzarətinin nəticəsidir. Məsələn, 5G optik modullarında termoelektrik soyuducular millimetrlə ölçülən paketlərə yerləşərkən lazer çipinin temperaturunu sıx toleranslar daxilində saxlamalıdır.
0,2 mm nazik çip qabiliyyəti bu tələbi birbaşa dəstəkləyir. İsti ekstrüde edilmiş Bi₂Te₃ əsaslı termoelektrik materiallar rabitə, lazer və infraqırmızı sistemlərə inteqrasiya potensialı ilə effektiv fotonik-çip temperatur nəzarətini nümayiş etdirərək optik modul tətbiqlərində təsdiq edilmişdir. Materialın yüksək sıxılma gücü termoelektrik ayaqların ötürücü istehsalında istifadə olunan lehimləmə və montaj proseslərində sağ qalmasını təmin edir, burada istilik genişlənməsi uyğunsuzluğu zəif materialları qırır.
Çox Mərhələli TEC Strukturları
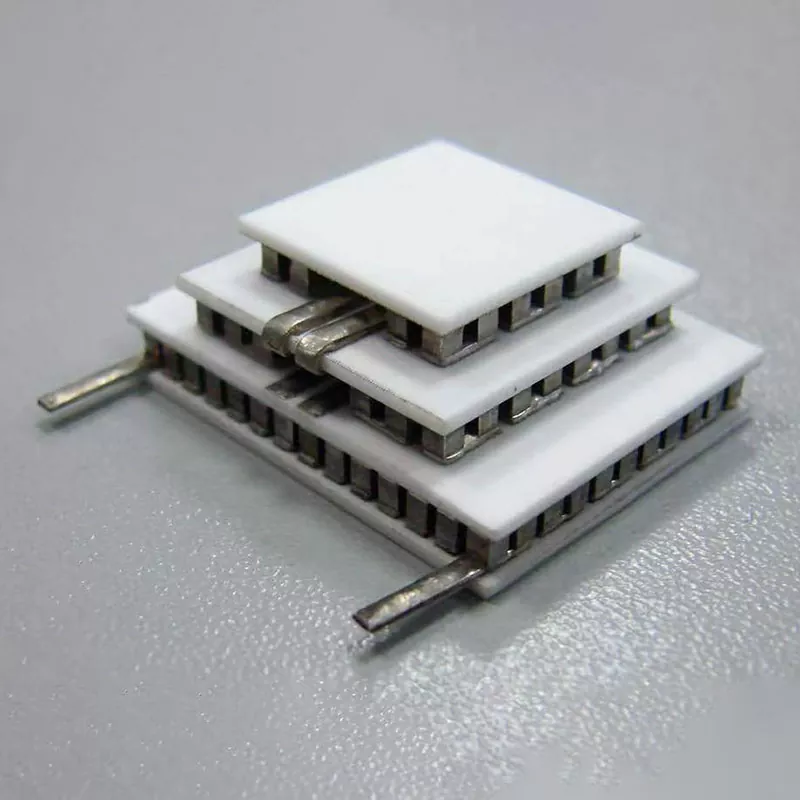
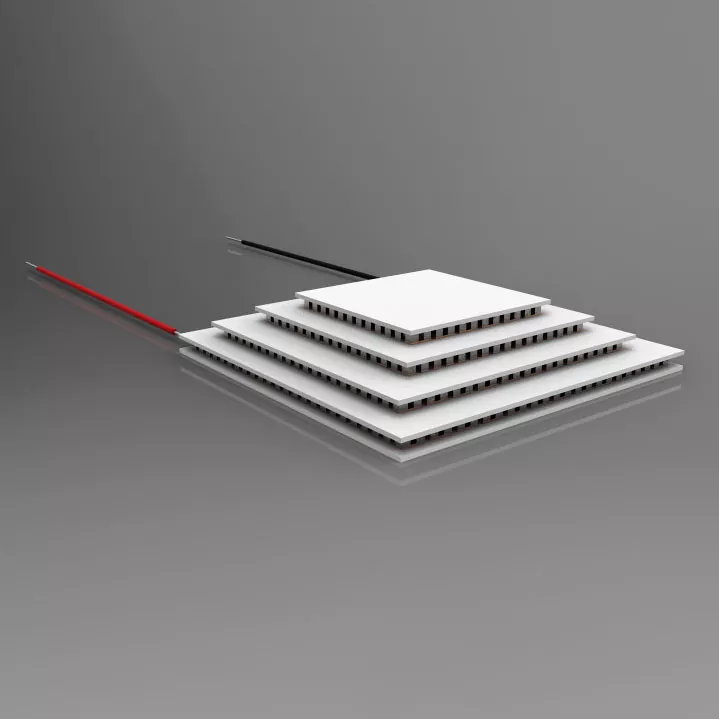
Çoxmərhələli termoelektrik soyuducular bir pillənin çata bilməyəcəyi temperatur fərqlərinə nail olmaq üçün termoelektrik elementlərin bir neçə qatını birləşdirir. Hər bir əlavə mərhələ istilik nasosunun gücünü və əldə edilə bilən ΔT-ni artırır, həm də yeni mexaniki problemlər yaradır. Daha yüksək pillələrdə olan elementlər daha incə olmalıdır və aşağı pillələrdəki elementlərlə performans uyğunluğunu saxlamalıdır.
Ekstrüzyon texnologiyası xüsusi olaraq təxminən 140 K-ə qədər temperaturda işləyən bərk cisimli çoxpilləli soyuducular üçün termoelektrik ayaqların istehsalı üçün tətbiq edilmişdir. Ekstruziya edilmiş materialın mexaniki xassələri, xüsusilə sıx yığılmış çox qatlı konstruksiyaların yığılması zamanı qırılmaya qarşı müqaviməti - bu kaskad dizaynlarını istehsal oluna bilən edir.
Tibbi və Laborator Temperatur Nəzarəti
Termoelektrik soyuducular tibbi soyuducu sistemlərdə, laboratoriya alətlərində və temperaturun dəqiq tənzimlənməsinin vacib olduğu tədqiqat avadanlıqlarında geniş istifadə olunur. Tətbiqlər diaqnostika cihazlarında reagent sabitliyinin qorunmasından tutmuş analitik alətlərdə nümunə temperaturunun idarə edilməsinə qədər dəyişir.
Bu parametrlərdə termoelektrik material həm istilik performansını, həm də uzunmüddətli etibarlılığı təmin etməlidir. Ekstrüde edilmiş Bi₂Te₃-Sb₂Te₃ materialları lazımi kombinasiyanı təklif edir: otaq temperaturu yaxınlığında zonada əridilmiş materialla müqayisə edilə bilən termoelektrik performans və minlərlə istilik dövrü ərzində sabit işləməyi təmin edən mexaniki dayanıqlıq.
Sənaye və Yarımkeçiricilərin İstilik İdarəetməsi
Böyük diametrli ekstrüde edilmiş külçələr - 35 mm-ə qədər diametrdə və 120 mm və ya 240 mm uzunluqda mövcuddur - daha böyük soyutma elementlərinin tələb olunduğu sənaye TEC istehsalına xidmət edir. Tətbiqlərə yarımkeçirici avadanlıqlarda, elektron soyutma sistemlərində və sənaye temperaturuna nəzarət cihazlarında lokallaşdırılmış istilik idarəetməsi daxildir. Ekstrüzyon emalının miqyaslılığı istehsalçılara tək kristal böyümə üsulları ilə praktiki olmayan həcmlərdə külçə istehsal etməyə imkan verir.
Külçədən Modula: İstehsal qabiliyyəti və keyfiyyətə nəzarət
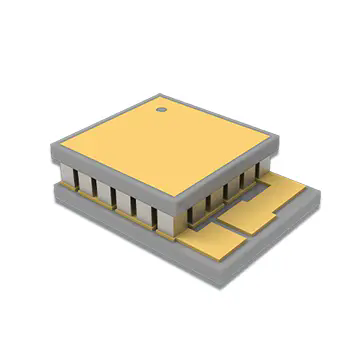
Ekstruziya edilmiş termoelektrik materialların istehsalı materialın hazırlanması, ekstruziya emalı, element istehsalı və modulların yığılmasını əhatə edən inteqrasiya olunmuş istehsal yanaşması tələb edir. Ekstruziya edilmiş materiallara performans üstünlüklərini verən mikrostruktur xüsusiyyətlərini qorumaq üçün hər bir mərhələyə nəzarət edilməlidir.
Materialın hazırlanması və ekstruziyası
Proses Bi₂Te₃-Sb₂Te₃ bərk məhlul kompozisiyalarının hazırlanması ilə, istənilən daşıyıcı növünə və konsentrasiyasına nail olmaq üçün stexiometriya və əlavə maddələrin səviyyələrinə diqqətlə nəzarət etməklə başlayır. Hazırlanmış material daha sonra nəzarət olunan temperatur və gərginlik dərəcəsi şəraitində konsolidasiya edilir və ekstrüde edilir. Ekstruziya parametrləri - temperatur, sürət və azalma nisbəti - taxıl ölçüsünü, toxuma intensivliyini və qüsur sıxlığını müəyyən edir, bunların hamısı termoelektrik və mexaniki xüsusiyyətlərə təsir göstərir.
Elementlərin emalı və yığılması
Ekstrüzyondan sonra külçə vafliləmə, doğrama və səthin hazırlanması yolu ilə termoelektrik elementlərə çevrilir. Ekstruziya edilmiş materialın gücləndirilmiş mexaniki gücü 0,2 mm-ə qədər aqressiv incəlməyə və yüksək məhsuldarlıqla dəqiq doğranmağa imkan verir. Sonra elementlər metallaşdırılır, lehimlənir və modullara yığılır. Keyfiyyətin yoxlanılmasına ölçü yoxlaması, elektrik xüsusiyyətinin ölçülməsi və istilik performansının sınağı daxildir.
İstehsalat Avadanlıqları
Ekstruziya edilmiş termoelektrik materiallar və modullar üçün tam istehsal xəttinə aşağıdakılar daxildir:
- Qalay daldırma sobası: Element uclarının lehimlə örtülməsi üçün
- Vibrasiya yelləncək qəlib maşını: Elementin dəqiq yerləşdirilməsi üçün
- Qaynaq maşını: Elektrik birləşmələri üçün
- Fırın: Qurutma və istilik müalicəsi üçün
- Dağıtıcı maşın: Yapışqan tətbiqi üçün
- Avtomatik möhürləmə maşını: Modulun inkapsulyasiyası üçün
- Kəsmə maşını: Gofret və dilimləmək üçün
- Qatılaşdırma maşını: Lehim birləşməsinin formalaşması üçün
- Reflow lehimləmə avadanlığı: Yüksək etibarlı lehimləmə üçün
- Tam avtomatik çap maşını: Metalizasiya nümunələri üçün
Tez-tez verilən suallar
Termoelektrik materiallar üçün zona əriməsi ilə müqayisədə ekstruziyanın əsas üstünlüyü nədir?
Ekstruziya zonada əridilmiş monokristallardan daha üstün mexaniki möhkəmlik təmin edən sıx, incə dənəli teksturalı struktur yaradır. Bu möhkəmlik üstünlüyü kəsmə, incəlmə və ya montaj zamanı sınıq olmadan daha incə ölçülərə - 0,2 mm-ə qədər emal etməyə imkan verir, eyni zamanda zonada əridilmiş materialla rəqabət aparan termoelektrik performansını saxlayır.
Ekstruziya edilmiş termoelektrik materiallar monokristalların termoelektrik performansına uyğun gələ bilərmi?
Bəli. Nəzarət olunan tekstura oriyentasiyası və taxılın zərifləşdirilməsi sayəsində ekstrüde edilmiş Bi₂Te₃ əsaslı materiallar zonada əridilmiş nümunələrlə müqayisə edilə bilən daşıyıcı hərəkətlilik və güc faktorlarına nail olur. İncə dənəli struktur həmçinin əlavə fonon səpilməsini təqdim edir ki, bu da şəbəkənin istilik keçiriciliyini aşağı sala bilər və potensial olaraq ümumi ləyaqəti yaxşılaşdırır.
Ekstruziya edilmiş külçələrdən hansı çip qalınlığı etibarlı şəkildə istehsal edilə bilər?
Ekstrüde edilmiş Bi₂Te₃-Sb₂Te₃ materialları 0,2 mm qalınlığa qədər termoelektrik çip istehsalını dəstəkləyir. Bu imkan materialın sıxılma gücü (54–66 MPa) və kəsilmə gücü (16–21 MPa) ilə təmin edilir, bu da ultra nazik emal və avtomatlaşdırılmış montaj üçün kifayət qədər struktur bütövlüyü təmin edir.
Ekstruziya edilmiş materiallar çox mərhələli TEC konfiqurasiyaları üçün uyğundurmu?
Tamamilə. Çoxmərhələli TEC-lər bir çox element üzrə ardıcıl performans və yığma zamanı mexaniki dayanıqlıq tələb edir. The uniform texture and high mechanical strength of extruded materials make them well-suited for these applications, and extrusion technology has been specifically applied to fabricate legs for multi-stage coolers operating at temperatures down to ~140 K.
Ekstruziya edilmiş termoelektrik materiallar üçün hansı külçə ölçüləri mövcuddur?
Standart ekstrüde edilmiş külçə ölçülərinə 120 mm və 240 mm uzunluqlar, 25 mm, 30 mm və 35 mm diametrlər daxildir. Bu ölçülər həm mikro-TEC element istehsalını, həm də daha böyük sənaye soyutma komponentlərini dəstəkləyir.
Ekstruziya edilmiş termoelektrik materialların TEC istehsal məhsuldarlığını necə artıra biləcəyini və daha incə cihaz arxitekturasını təmin edə biləcəyini araşdırmağa hazırsınız?
Bizimlə əlaqə saxlayın